
风电大退役时代,已经正式到来。
大量服役期满的风机叶片集中退役,近百米大型复合材料构件,已成为新能源行业固废处置的核心难题。
填埋占地、污染土壤;焚烧产生有害废气;人工拆解成本高、效率低,传统处理方式基本走不通。
在众多资源化处置路径中,退役风电叶片制备木塑板(纤塑板),凭借高资源化利用率、成熟落地工艺、稳定经济效益等众多优点,成为行业优选的可持续发展方案。
但目前行业普遍存在技术盲区:多数从业者认可该资源化路径,但缺乏标准化的工艺落地流程、专业设备选型标准,项目建设极易出现工艺偏差、设备损耗、投产亏损等问题。
本文系统化梳理风电叶片转化高价值木塑板材的全流程,可作为项目立项、工艺规划、设备采购的核心参考依据。
为什么风电叶片,能做成合格木塑板?
很多人疑惑:风电叶片坚硬耐用,真的能回收做建材?
核心原因来自叶片本身的材质结构:
叶片主体由热固性环氧树脂+玻璃纤维+巴沙木芯材组成。
这类热固性树脂无法热熔再生,但可以通过专业设备研磨成超细粉体,完美替代传统木粉,作为高强度填料,搭配 PE/PVC/PP 塑料基体,经高温挤出成型,就是高品质木塑板(纤塑板)。
相比普通木粉板材,玻纤改性的木塑板强度更高、耐候性更强、不易变形,非常适合户外栈道、护栏、室内墙板等场景,资源化价值极高。
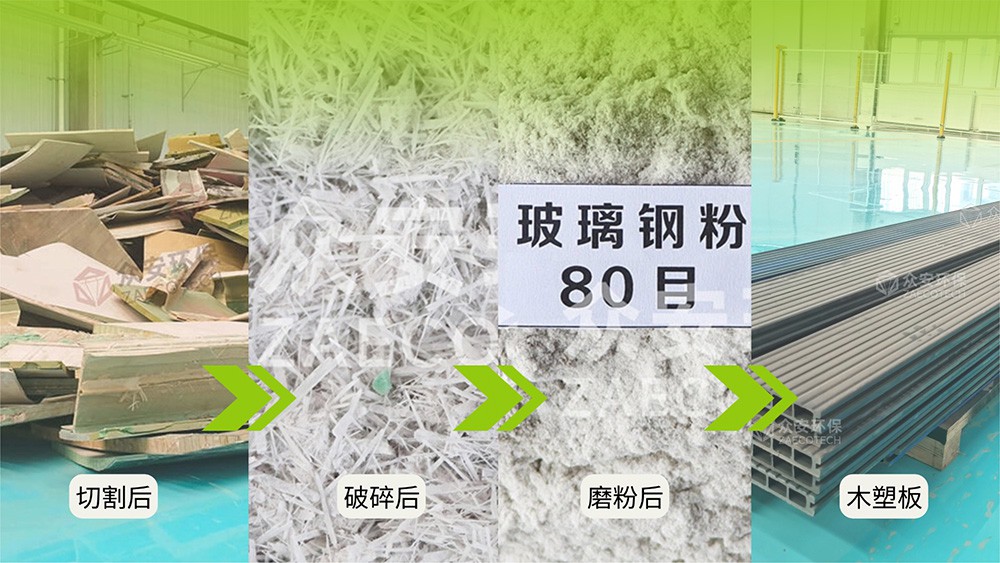
完整产线四大核心工段,一步都不能少
风电叶片制木塑板,和普通木塑生产线完全不是一套逻辑。
最大区别在于:多了高难度的叶片破碎、分选、超细磨粉工段,也是整条产线的技术核心与门槛。
完整工艺流程:叶片破碎分选 → 粉料干燥改性 → 精准混料/造粒 → 板材挤出成型
01预处理工艺:叶片“拆骨磨粉”,整套难点全在这
作为整条产线的核心前置壁垒,风电叶片破碎、分选、磨粉效果,直接决定后续粉料纯度、板材品质与量产稳定性。
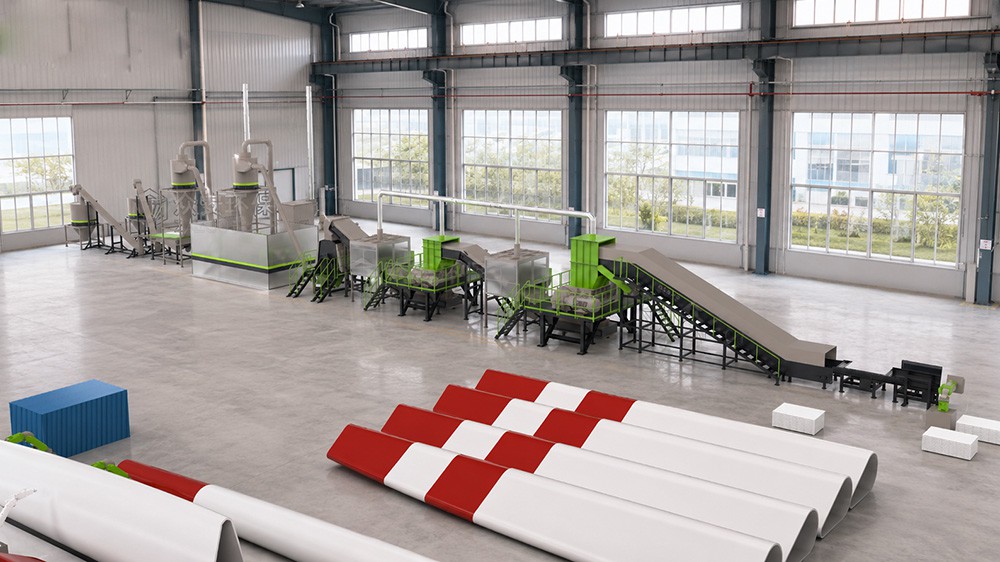
风电叶片预处理系统
1. 均匀喂料:链板输送机进行自动化、无人化作业;
2. 一级粗破:采用双轴剪切式撕碎机,搭配高耐磨合金钢刀具,出料粒度可控;
3. 分选设备:有效筛分出金属物,避免损坏后端设备;
4. 细粉碎:通过卧式细破设备,将粗料进一步打碎至均匀颗粒;
5. 超细磨粉:玻璃钢磨粉机,将物料研磨至80–500目标准细度,匹配木塑挤出工艺要求;
6. 环保除尘:全线配套负压除尘系统,密闭收集玻纤粉尘,满足严苛环保验收标准。
⚠️如果不分离玻纤与树脂,直接使用玻纤树脂混合粉做填料;若追求高端板材,可增设风选进一步提纯玻纤。
02干燥混料工段:粉料干爽,是板材不报废的关键
玻纤树脂粉极易吸潮,一旦水分超标,挤出板材会出现大量气泡、空洞,直接报废。
工序核心要求:
1. 通过气流干燥机,将粉料含水率严格降至2%以下;
2. 若采用回收塑料作为基体,需配套破碎清洗线,去除杂质油污;
流程:PE/PP/PVC 塑料块→塑料破碎机→摩擦清洗→脱水机
03造粒/直接挤出,两条路线任选
两步法造粒工艺
混料 → 平行双螺杆造粒机 → 制成木塑颗粒 → 板材挤出
造粒配套设备:
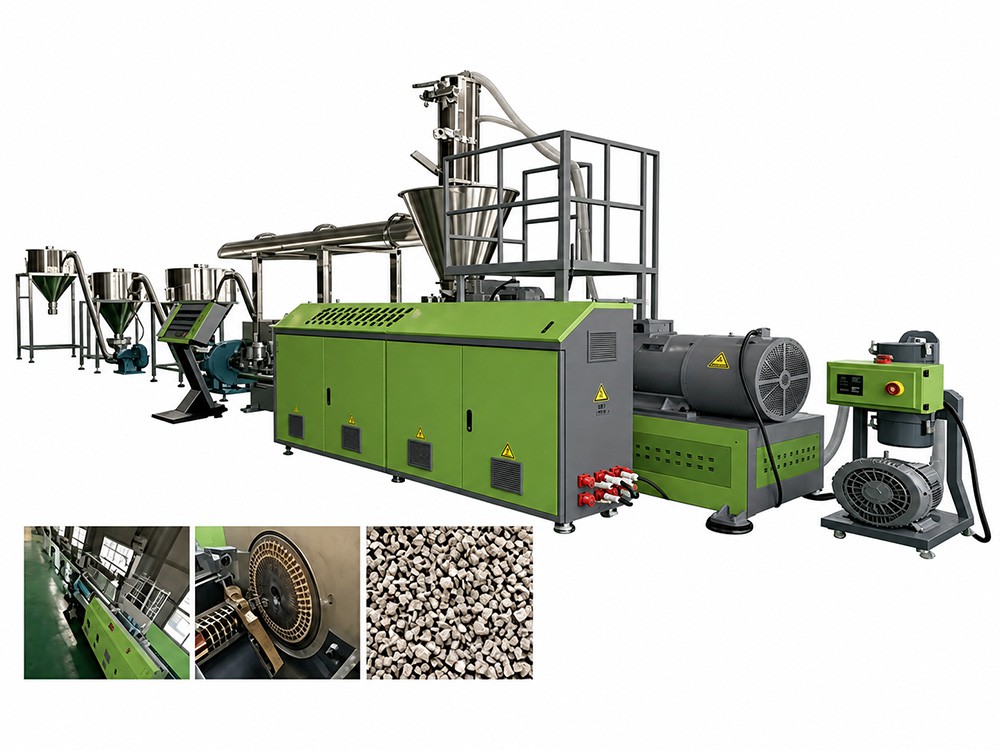
平行双螺杆挤出造粒机(带多阶真空排气)→ 模面热切 / 水环切粒机 → 颗粒风冷筛分料仓
一步法直出工艺
该工艺省去造粒环节,可降低前期设备投入成本,但物料混合均匀度较差,玻纤体系易出现出料波动、板材瑕疵等问题,生产稳定性不足,不建议规模化量产项目采用。
04板材成型工段:设备选型有区别
1. PVC室内墙板:适配锥形双螺杆挤出机;
2. PE户外栈道、护栏板:必须用木塑专用平行双螺杆挤出机。
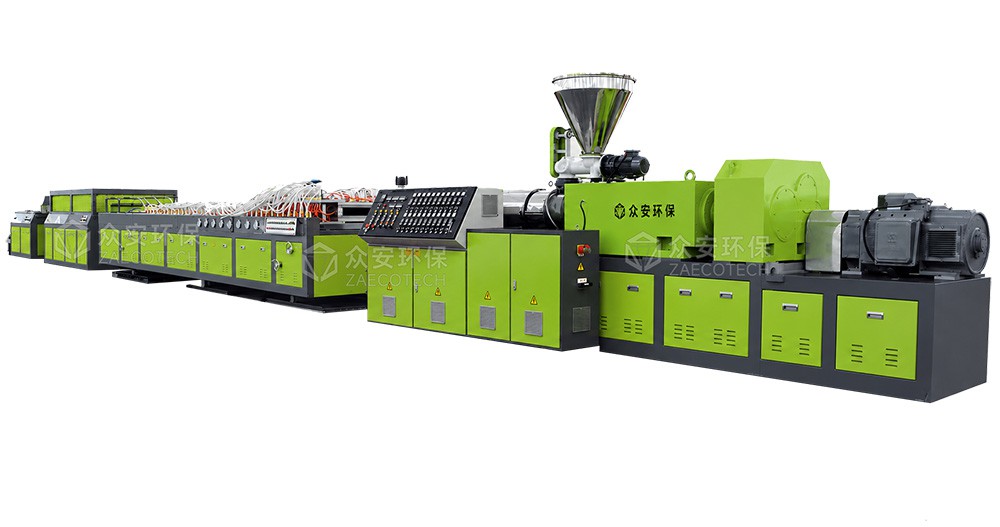
型材挤出生产线
⚠️玻纤粉体研磨性极强,螺杆、机筒必须采用双合金耐磨层定制,普通木塑螺杆短期快速磨损!
项目方案定制 · 小试研发 VS 规模化量产
小型试验线
适配项目前期调研、工艺验证、立项申报等场景
通过小型化破碎、磨粉、混料、挤出设备
低成本跑通完整生产工艺,验证粉料配方、成品质量,规避大额投资风险,为后续规模化量产提供数据支撑。
标准化量产线
适配工业化批量生产、商业化运营项目,配置全套标准化、自动化产线
实现叶片多级破碎+精细化分选+超细磨粉+干燥改性+混料造粒+板材挤出全流程自动化作业。设备耐磨耐用、环保合规,可稳定实现万吨级量产,保障生产效率与成品品质,适配大型资源化项目落地。
众安环保能做什么?
我们专注风、光资源循环装备,在退役风电叶片处理领域有成熟落地经验。
核心设备覆盖撕碎、破碎、粉碎、磨粉、分选,智能化控制全流程,多个万吨级项目稳定运行。
设备耐磨损、效率高、全密闭环保设计,从单机到整线均可定制。
如果您正在规划风电叶片资源化项目,欢迎随时联系。