生物质又热了起来。煤电掺烧、零碳园区、绿色甲醇、生物天然气,每一个方向都在讲同一个判断:生物质不再只是“烧掉”,而要进入能源、材料和碳资产的协同链条。
但把视线从趋势拉回项目现场,一个更基础的问题往往被跳过:无论下游是做直燃发电、掺烧,还是气化制甲醇、乙醇、天然气,原料能不能以正确的形态稳定进入转化装置,决定了整条技术路线能不能跑通。
生物质的第二次机会,不只是燃料需求的增长,更是对预处理系统从“附属环节”升级为“核心能力”的要求。
场景在分化,预处理是共同前提
生物质利用正在从一条路变成多条路,但每条路对原料的要求截然不同。
直燃与掺烧,要的是“能稳定烧、不堵不磨”。秸秆、木片等原料体积蓬松、纤维韧性大,直接入炉会导致输送困难、燃烧不充分,掺烧场景还要求粒度与煤粉系统或锅炉给料系统相匹配。破碎不到位,后面的干燥、计量、输送都会连锁失效。
气化制甲醇、乙醇,要的是“进得去、反应得动”。纤维素燃料制甲醇、乙醇时,原料预处理被视作关键环节,中性汽爆、破碎、烘干到含水率低于15%是常见的前置条件。粒度不达标或水分波动,直接影响气化效率、合成气质量和催化剂寿命。
生物天然气,要的是“洁净、均质、可发酵”。 杂质、惰性物料和粒度不均会干扰厌氧消化过程的稳定性。
三条路,同一个结论:下游工艺越往前走,对预处理精度和稳定性的依赖越深。
一套合格的预处理系统,解决的不是一台设备的事
正因为原料形态差异大、下游要求各不相同,生物质预处理很难用单台设备“通吃”。真正能在项目中跑住的系统,通常具备三层能力。
第一层:接得住原料
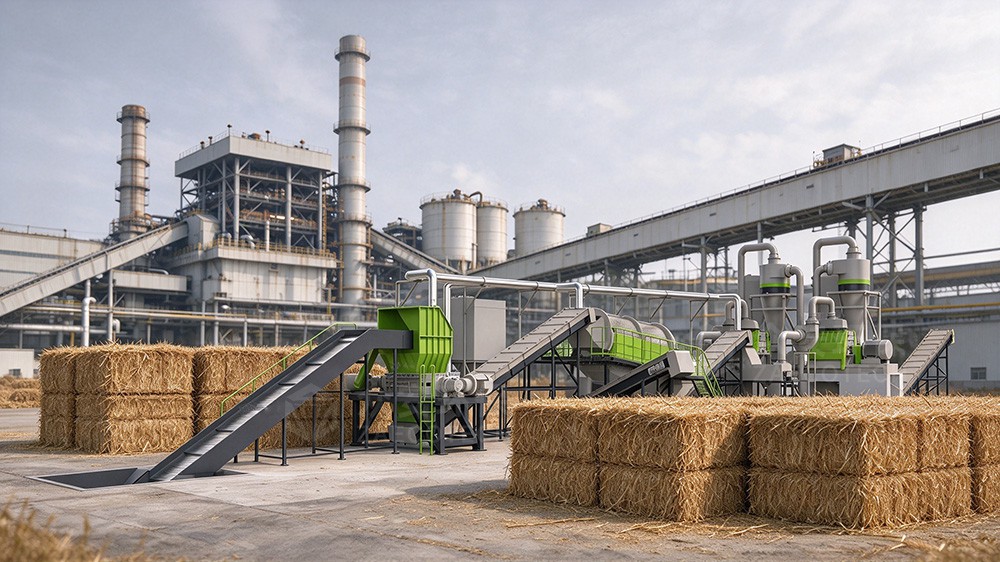
生物质原料的麻烦在于“散、捆、湿、杂”并存——圆捆、方捆、散料,含水率从新鲜秸秆到风干木片跨度极大,沙土、金属、石块混在其中。系统前端需要低转速大扭矩的撕碎/破碎设备完成减容和初破,对柔韧纤维不缠绕、不堵料;同时配置除杂模块,在进入核心破碎环节之前把沙石金属分离出去,保护下游设备。
第二层:控得住粒度
粒度是预处理系统与下游工艺之间的“接口参数”,而这个参数随场景变化。一套可用的生物质预处理系统必须能通过粗破+细破的组合和可调间隙,在同一平台上覆盖不同粒度目标,而不是让客户为每一种产品单独建一条线。
第三层:管得住水分和形态
含水率是生物质预处理中最容易被低估的变量。水分偏高,破碎能耗上升、堵料风险增大、热值下降;水分不均,下游气化或燃烧工况就跟着波动。从破碎、筛分、除杂、烘干到成型,模块化配置的意义在于:每一段都按原料特性和下游要求来选,而不是堆设备。
为什么“系统能力”比“单机参数”更值得关注
生物质预处理设备市场上,单机参数很容易被比较。但项目成败往往不取决于某一台机器的指标,而取决于系统在真实原料波动下还能不能连续出料。
生物质原料的季节性、地域性和品质差异,决定了预处理线必须面对“这一批和下一批不一样”的现实。一套有工程意义的系统,需要在几个地方做到位:
1、原料适应性被验证过,而不是被声明过。
2、密闭输送和负压降尘是生产条件,不是附加项。
3、系统与下游工艺“对得上话”。
选预处理方案,先问五个问题
生物质利用的路线可以很多,但落到设备与系统采购,判断逻辑是相通的:
1、我的原料到底是什么形态? 散料、圆捆、方捆,还是多源混合?含水率常态值是多少,波动范围多大?
2、下游工艺要求的进料粒度和水分窗口是什么?
3、系统是否具备可验证的原料适应性? 有没有同类物料或相近物料的连续运行数据,而不只是单机试机视频。
4、除杂、除尘、智能联锁是否在系统设计内? 这些不是“选配越多越好”,而是决定长期运行成本和环保合规的基线。
5、供应商能不能对“从原料到下游进料”的整体效果负责? 只卖单机的厂商和提供系统解决方案的厂商,在项目出问题时的责任边界完全不同。
生物质的第二次机会,属于那些能把分散、多变的农林废弃物整理成下游装置“信得过”的物料的企业。能源、材料和碳价值协同的前提,是原料先被处理好。 预处理系统不是生物质利用链条上最受关注的一环,但它是让直燃、掺烧、气化制醇和生物天然气从“可行”走向“可运营”的那一环。